รอยต่อรางเป็นจุดที่รับแรงกระแทกจากล้อมากที่สุดในทาง — ปลายรางจึงสึกและยุบก่อนส่วนอื่น วิธีหนึ่งที่ใช้กันมานานคือ ทำให้เฉพาะปลายรางแข็งขึ้น แทนการเปลี่ยนทั้งเส้นเป็นรางเกรดสูง บทความนี้อธิบาย Induction Rail End Hardening สำหรับรางรถไฟ BS 100A — จากข้อกำหนดตัวอย่างโซน 60 mm ที่ปลายราง, ความแข็งเป้าหมาย 340–390 HB และความลึก 12–15 mm — ทุกตัวเลขระบุแหล่งที่มา ส่วนที่เป็นค่าประมาณหรือยังไม่มีข้อมูลยืนยัน ระบุไว้ชัดเจนพร้อมช่องทางสอบถาม
ทำไมต้องชุบแข็ง "ปลายราง"
Why Harden Only the Rail Ends: End Batter at Jointsเมื่อล้อวิ่งผ่านรอยต่อราง ปลายรางทั้งสองด้านจะแอ่นลงทีละด้าน เกิดขั้นต่างระดับเล็กๆ ระหว่างปลายรางสองฝั่ง ล้อที่กระแทกขั้นนี้ซ้ำๆ ทำให้ปลายรางสึกและยุบ — ความเสียหายนี้เรียกว่า End Batter (Zhu et al., TRB 2016) ซึ่งสิทธิบัตร US 10,519,610 B2 ระบุว่ายังเป็นหนึ่งในตัวเริ่มต้นความเสียหายหลักของรอยต่อราง
- ปัญหา: ปลายราง (Rail End) รับแรงกระแทกสูงกว่าตัวราง จึงสึก ยุบ และไหลตัว (Plastic Flow) ก่อน
- แนวทางคลาสสิก: เพิ่มความแข็งเฉพาะปลายราง — Penn Central (Code, 1960) รายงานการทดสอบ End Hardening ในราง พบว่ารางที่ผ่าน End Hardening จากโรงรีด ทนแรงกระแทกและมีรอยต่อที่ถูกตอกยุบน้อยกว่า
- ข้อเท็จจริงที่ควรรู้: ตลาดต่างประเทศเปลี่ยนไปใช้ รางพรีเมียมจากโรงรีด มากขึ้น จนการทำ End Hardening ลดลง (ตามที่สิทธิบัตร US 10,519,610 B2 บรรยายไว้) — การเลือกวิธีใดจึงขึ้นกับต้นทุนรวม ปริมาณ และข้อกำหนดของผู้ใช้ราง
ที่มา: Zhu et al., TRB 2016 (RailTEC, University of Illinois) · Code, C.J., "Field End Hardening of Rail by the Air Reduction Co. Method", Penn Central Transportation Co., 1960 (TRID 7622) · US Patent 10,519,610 B2 (Background) — ดูหัวข้อแหล่งอ้างอิง
เกรดราง BS 100A และเป้าหมายความแข็ง
Rail Grades & Hardness Targets: BS 11, EN 13674-1, AREMABS 100A คือหน้าตัดรางพื้นเรียบ (Flat-bottom) ตามมาตรฐานอังกฤษ BS 11 ขนาดประมาณ 100 lb/yd (≈ 50 kg/m) ซึ่งผลิตในเกรด 700 และ 900A สำหรับ BS 11 · รางเกรด 900A เป็นเหล็กกล้า Pearlitic ที่ไม่ผ่านการอบทั้งเส้น จึงมีความแข็งฐานต่ำกว่ารางความแข็งสูง การทำ End Hardening คือการยกความแข็งเฉพาะส่วนปลายให้ใกล้เคียงรางอบ:
| รายการ | ความแข็งอ้างอิง | ที่มา / หมายเหตุ |
|---|---|---|
| รางฐาน BS 11 เกรด 900A | ≈ 260–300 HB* | ค่าอ้างอิงสำหรับการออกแบบ — ยืนยันกับ Mill Certificate |
| EN 13674-1 เกรด R350HT | 350–390 HBW | ความแข็งผิวสัมผัสของรางอบ (Heat-treated, Pearlitic) |
| AREMA (รางอบ) | ≥ 341 HB | ความแข็งต่ำสุดบนหน้าสัมผัส ตาม AREMA Manual ch.4 (อ้างผ่านเอกสารสิทธิบัตร) |
| ตัวอย่างข้อกำหนดปลายราง | 340–390 HB | เป้าหมายผิว ใช้ในบทความนี้ — ยืนยันกับผู้ใช้รางก่อนใช้จริง |
*ค่าความแข็งฐานของ BS 11 เกรด 900A ในตารางเป็นค่าประมาณทั่วไป ไม่ใช่ค่าที่รับประกันของล็อตใด ๆ · มาตรฐานฉบับเต็ม (BS 11 และ EN 13674-1) ต้องซื้อจากหน่วยงานมาตรฐาน — SHINRAI ไม่ได้คัดลอกตารางจากมาตรฐานมาเผยแพร่
โซนที่ให้ความร้อนและชุบแข็ง
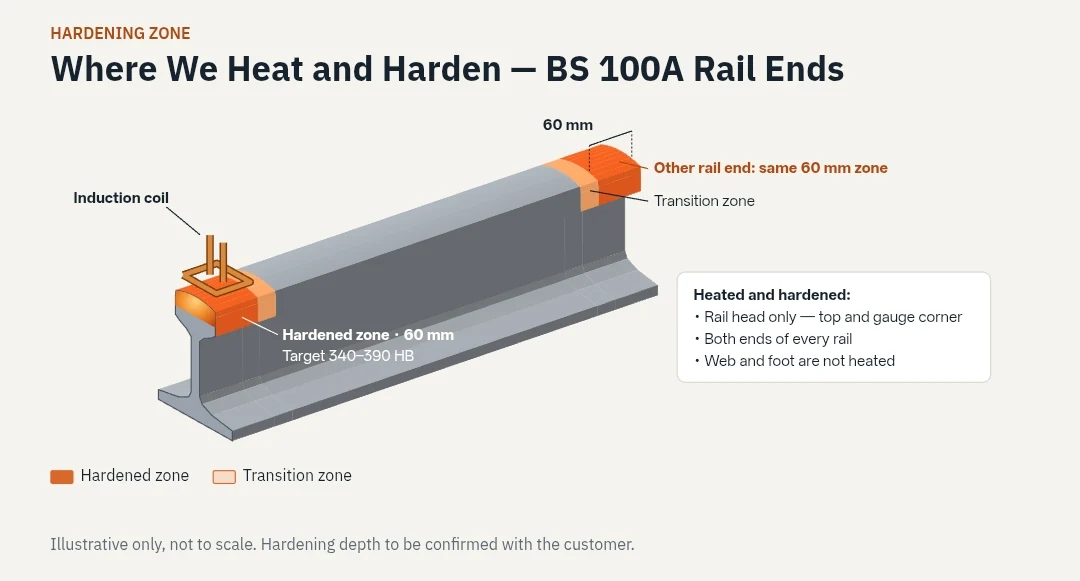
Where We Heat and Harden — 60 mm at Both Rail Endsในตัวอย่างข้อกำหนดที่ใช้ประเมิน ให้ความร้อน เฉพาะหัวราง (Rail Head — ผิวบนและมุมด้าน Gauge) ยาว 60 mm ที่ปลายราง ทั้งสองด้านของทุกเส้น ส่วนเอว (Web) และฐาน (Foot) ไม่ถูกให้ความร้อน ระหว่างโซนแข็งกับตัวรางมี Transition Zone:
โปรไฟล์ความแข็งตามความลึก
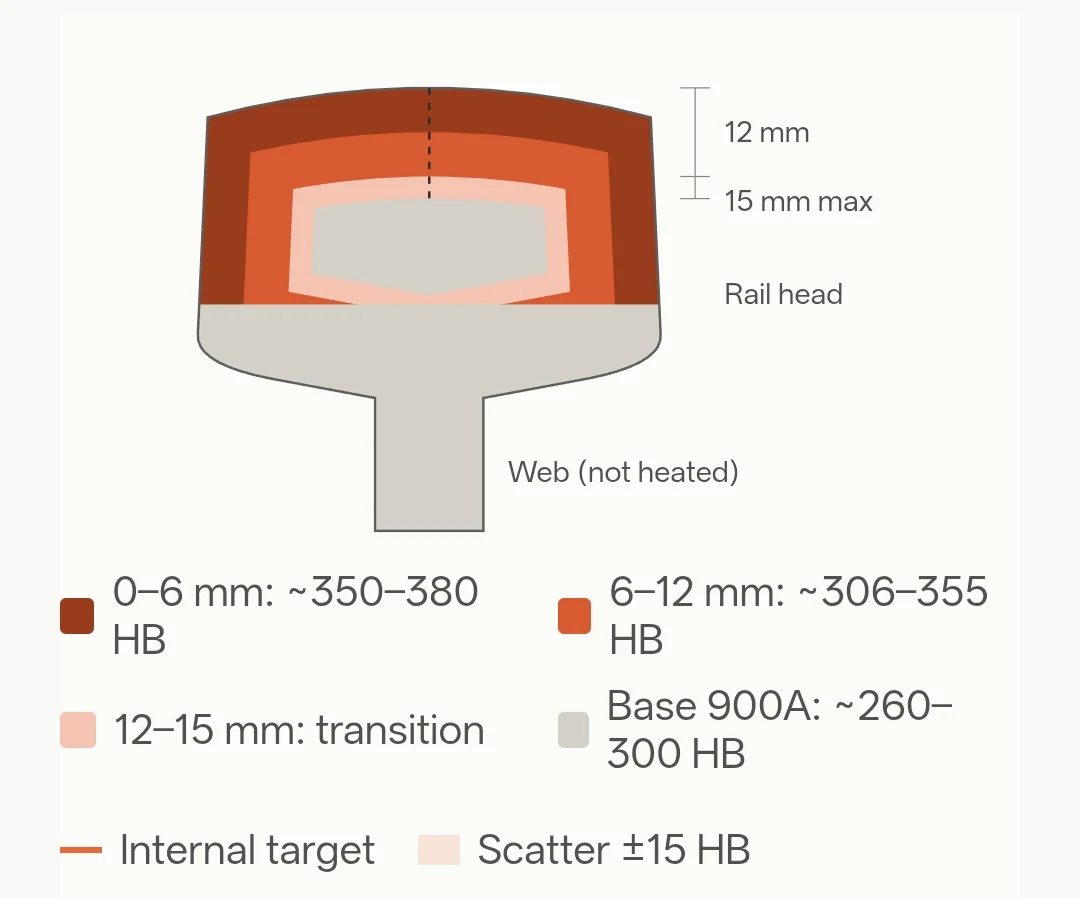
Hardness Profile Through the Rail Head — Indicative Estimateเมื่อตัดขวางหัวราง ความแข็งสูงสุดอยู่ที่ผิวและลดลงตามความลึก จนกลับสู่ความแข็งฐานของราง ภาพด้านล่างแสดงแถบความแข็งโดยประมาณ (ค่าอ้างอิงเบื้องต้นจากการประเมินทางทฤษฎี):
| ความลึกจากผิว | ความแข็งโดยประมาณ | สถานะ |
|---|---|---|
| 0–6 mm | ≈ 350–380 HB | ชั้นแข็งสูงสุด |
| 6–12 mm | ≈ 306–355 HB | ความแข็งลดลงตามความลึก |
| 12–15 mm | Transition | เปลี่ยนผ่านสู่ความแข็งฐาน |
| ฐานราง (900A) | ≈ 260–300 HB | ไม่ได้รับผลจากการให้ความร้อน |
วิธีอ่านกราฟ: เส้นสีแดงต้องอยู่ในช่วงข้อกำหนดที่ผิว (340–390 HB) และผ่านจุดข้อกำหนดที่ระดับความลึก 12 และ 15 mm — ความลึกจริงที่ทำได้ ขึ้นกับกำลังไฟ ความถี่ เวลาให้ความร้อน และวิธีทำให้เย็น จึงต้องยืนยันด้วย Simulation และชิ้นงานทดลองก่อนกำหนดเป็นข้อตกลงกับลูกค้า
กระบวนการ Induction Rail Hardening
Induction Heating → Controlled Cooling → Fine Pearliteรางรถไฟเป็นเหล็กกล้า Pearlitic หลักการเพิ่มความแข็งโดยไม่ทำให้เปราะ คือให้ความร้อนถึงช่วง Austenite แล้วทำให้เย็นเร่งอย่างควบคุม เพื่อให้ได้ Pearlite ที่ละเอียดขึ้น (ไม่ใช่ Martensite ซึ่งแข็งแต่เปราะ) — แนวทางเดียวกับการผลิตราง Head Hardened ของโรงรีด (เช่น voestalpine) ที่อบหัวรางทั้งเส้น ส่วน Induction ช่วยให้ ให้ความร้อนเฉพาะจุด ที่หัวรางส่วนปลายได้
ที่มา: voestalpine — Head Hardened Rails · Inductotherm Group — Rail Hardening Systems · สิทธิบัตร US 5,183,519 "Method for quenching railway rail heads" (ชื่อเรื่อง) — รายละเอียดอุณหภูมิ ตัวกลางทำให้เย็น และอัตราการเย็นไม่ระบุตัวเลขในบทความนี้ เพราะต้องกำหนดจากการทดลองกับรางจริง ติดต่อ SHINRAI
การเลือกความถี่ — ทำไมความลึก 12–15 mm จึงท้าทาย
Skin Depth and Frequency Selection for Deep Hardeningกระแสเหนี่ยวนำกระจุกตัวใกล้ผิว (Skin Effect) ความลึกอ้างอิงคำนวณจากสูตรมาตรฐาน:
δ = √(ρ / (π · f · μ₀ · μᵣ)) ≈ 503 · √(ρ / (μᵣ · f))
δ = Skin Depth (m) · ρ = Resistivity (Ω·m) · f = ความถี่ (Hz) · μᵣ = Relative Permeability · μ₀ = 4π×10⁻⁷ H/m
เมื่อเหล็กร้อนเหนือ Curie Point μᵣ ≈ 1 และ ρ สูงขึ้นมาก (ประมาณ 1×10⁻⁶ Ω·m*) — ค่า δ โดยประมาณ:
| ความถี่ | Skin Depth δ (เหล็กร้อน)* | นัยต่อโจทย์ความลึก 12–15 mm |
|---|---|---|
| 1 kHz | ≈ 16 mm | ความร้อนเหนี่ยวนำเข้าถึงลึกใกล้ช่วงเป้าหมายโดยตรง |
| 3 kHz | ≈ 9 mm | ต้องพึ่งการนำความร้อนเข้าเนื้อโลหะเพิ่มเติม |
| 8 kHz | ≈ 6 mm | ต้องใช้เวลาให้ความร้อนนานขึ้นเพื่อให้ความร้อนลึก |
| 10 kHz | ≈ 5 mm | ความร้อนส่วนใหญ่เกิดที่ผิว ลึกต้องอาศัยการนำความร้อน |
*คำนวณจาก δ ≈ 503·√(ρ/(μᵣ·f)) ด้วย ρ ≈ 1×10⁻⁶ Ω·m และ μᵣ = 1 — เป็นค่าประมาณทั่วไปของเหล็กกล้าคาร์บอนที่ร้อนเหนือ Curie Point ไม่ใช่ค่าของรางล็อตใด ๆ · ตัวเลขเพื่อแสดงแนวโน้ม ไม่ใช่ผลคำนวณออกแบบ
ประเด็นที่ต้องตรวจกับ eldec ตั้งแต่ต้น
ความลึก 12–15 mm เป็นโจทย์ระดับ "ชุบลึก" สำหรับ Induction ความถี่ที่เหมาะและเวลาให้ความร้อนต้องประเมินร่วมกับ Application Engineering ของ eldec ข้อมูลที่ SHINRAI เผยแพร่สำหรับ eldec ECO-LINE EEI² ระบุช่วงความถี่ 8–400 kHz (ข้อมูลเครื่องรุ่นอื่นและการกำหนดค่าพิเศษ ให้สอบถามผ่าน SHINRAI) — จึงต้องตรวจว่าความลึกเป้าหมายทำได้จริงด้วยช่วงความถี่และเวลาให้ความร้อนที่เครื่องรองรับหรือไม่ ก่อนตกลงข้อกำหนดกับลูกค้า
ข้อควรระวังทางโลหะวิทยา
Metallurgical Points to Verify- Microstructure: ต้องได้ Pearlite ละเอียดตามเป้า ไม่เกิด Martensite เปราะที่ผิว — ตรวจด้วยการตัดชิ้นงานและดูโครงสร้างจุลภาค
- Transition Zone: ขอบเขตระหว่างโซนแข็งกับรางฐานเป็นจุดที่ความแข็งเปลี่ยน ต้องกำหนดความยาวและตรวจว่าไม่มีบริเวณอ่อนผิดปกติ (Soft Zone)
- ความตรง (Straightness): การให้ความร้อนและทำให้เย็นเฉพาะที่ ทำให้เกิดความเค้นตกค้างและการบิดตัวได้ — ต้องกำหนดเกณฑ์ที่ยอมรับและตรวจหลังชุบ
- การวัดความแข็ง: ระบุตำแหน่ง วิธี และความลึกที่วัดให้ตรงกัน (เช่น Brinell ตาม EN ISO 6506-1 / ASTM E10) และตรวจแบบ Hardness Traverse ตามความลึก
- ความสม่ำเสมอ: ความแข็งผิวและความลึกต้องสม่ำเสมอทั้งสองปลายและทุกเส้น — ต้องมีการบันทึกพารามิเตอร์การให้ความร้อนเพื่อตรวจย้อนกลับ
หัวข้อนี้เป็นหลักการทางโลหะวิทยาและวิศวกรรมทั่วไป ไม่มีตัวเลขเกณฑ์ยอมรับเฉพาะ เพราะต้องกำหนดร่วมกับผู้ใช้รางและมาตรฐานที่เกี่ยวข้องของโครงการ — สอบถามได้ที่ SHINRAI
ข้อมูลที่ต้องใช้ประเมิน Feasibility
What We Need to Check Feasibility with eldecSHINRAI เป็น Authorized Sales & Service Representative ของ eldec ในประเทศไทย — รับ RFQ คุยรายละเอียดทางเทคนิค และประสานงานกับทีม Application Engineering ของ eldec (Inductor ออกแบบและผลิตที่ eldec Germany) เพื่อตรวจ Feasibility ข้อมูลที่ควรเตรียม:
| หัวข้อ | ข้อมูลที่ต้องการ |
|---|---|
| ราง | Rail Section / เกรด (เช่น BS 100A, 900A) · Mill Certificate · ความแข็งเดิมของหัวราง |
| โซนที่ชุบ | ความยาวโซนต่อปลาย (ตัวอย่าง 60 mm) · ส่วนของหัวรางที่ต้องชุบ · ความยาวเส้น |
| ข้อกำหนดความแข็ง | ความแข็งผิวและความลึก · ตำแหน่งและวิธีวัด · ความคลาดเคลื่อนที่ยอมรับ |
| การผลิต | ปริมาณชิ้นงาน · Cycle Time ที่ต้องการ · วิธีจับยึดและเคลื่อนย้าย |
| คุณภาพหลังชุบ | ข้อกำหนดความตรง · การตรวจ (Hardness Traverse / Microstructure) · การบันทึกข้อมูล |
ข้อมูลอ้างอิงงานรางรถไฟของ eldec: บทความนี้ไม่ได้อ้างประสบการณ์หรือ Reference งาน Rail Hardening ของ eldec ที่ยังไม่ได้รับการยืนยัน — หากต้องการทราบ Reference ที่ตรวจสอบได้ หรือขอตรวจ Feasibility สำหรับโครงการของท่าน ติดต่อ SHINRAI ที่ [email protected] หรือ 098-978-9952
แหล่งอ้างอิง
References & Sources- CEN — EN 13674-1: Railway applications — Track — Rail — Part 1: Vignole railway rails 46 kg/m and above (เกรด R260 ... R350HT; R350HT = 350–390 HBW) — ข้อมูลสรุปจากหน้าผู้จัดจำหน่ายมาตรฐานและบทความอุตสาหกรรม
- BSI — BS 11: Specification for railway rails (หน้าตัด BS 100A, เกรด 700 / 900A) — มาตรฐานฉบับเต็มจำหน่ายโดย BSI
- AREMA — Manual for Railway Engineering, Chapter 4 Rail (ความแข็งรางอบ ≥ 341 HB) — อ้างผ่านเอกสารสิทธิบัตรและบทความอุตสาหกรรม
- Code, C.J. — "Field End Hardening of Rail by the Air Reduction Co. Method", Penn Central Transportation Company, 1960 — TRID record 7622
- Zhu, Y. et al. — Transportation Research Record, TRB 2016, RailTEC, University of Illinois — rail end batter — PDF
- US Patent 10,519,610 B2 — "Apparatus and method for rail head improvement" (Background: rail end hardening, rail end damage) — Google Patents
- US Patent 5,183,519 — "Method for quenching railway rail heads" — USPTO
- voestalpine — Head Hardened Rails · Inductotherm Group — Rail Hardening Systems
- V. Rudnev et al. — "Principles of Induction Hardening and Inspection", ASM Handbook Vol. 4C: Induction Heating and Heat Treatment, ASM International — สูตร Skin Depth และการเลือกความถี่
- SHINRAI Trading and Engineering — ข้อกำหนดตัวอย่าง (60 mm / 340–390 HB / ความลึก 12–15 mm) และกราฟ/ภาพประกอบเป็นข้อมูลอ้างอิงเบื้องต้นสำหรับประเมินโครงการ ไม่ใช่ผล FEA หรือ Simulation ของ eldec
ข้อมูลทางเทคนิคใดที่ไม่มีแหล่งอ้างอิงเผยแพร่ (เช่น อุณหภูมิ ตัวกลางและอัตราทำให้เย็น พารามิเตอร์กำลังไฟและเวลา เกณฑ์ยอมรับ และ Reference งานรางของ eldec) บทความนี้ไม่ระบุตัวเลข — กรุณาติดต่อทีมวิศวกรรม SHINRAI เพื่อประสานข้อมูลกับ eldec Germany